Tài liệu tham khảo
Tham khảo hệ thống, vận hành và ứng dụng từ catalog nguồn. Thông số riêng của mẫu nằm trong bảng thông số.
Đặc điểm hệ máy ép servo
Catalog cơ cấu chấp hành 2024, trang 76
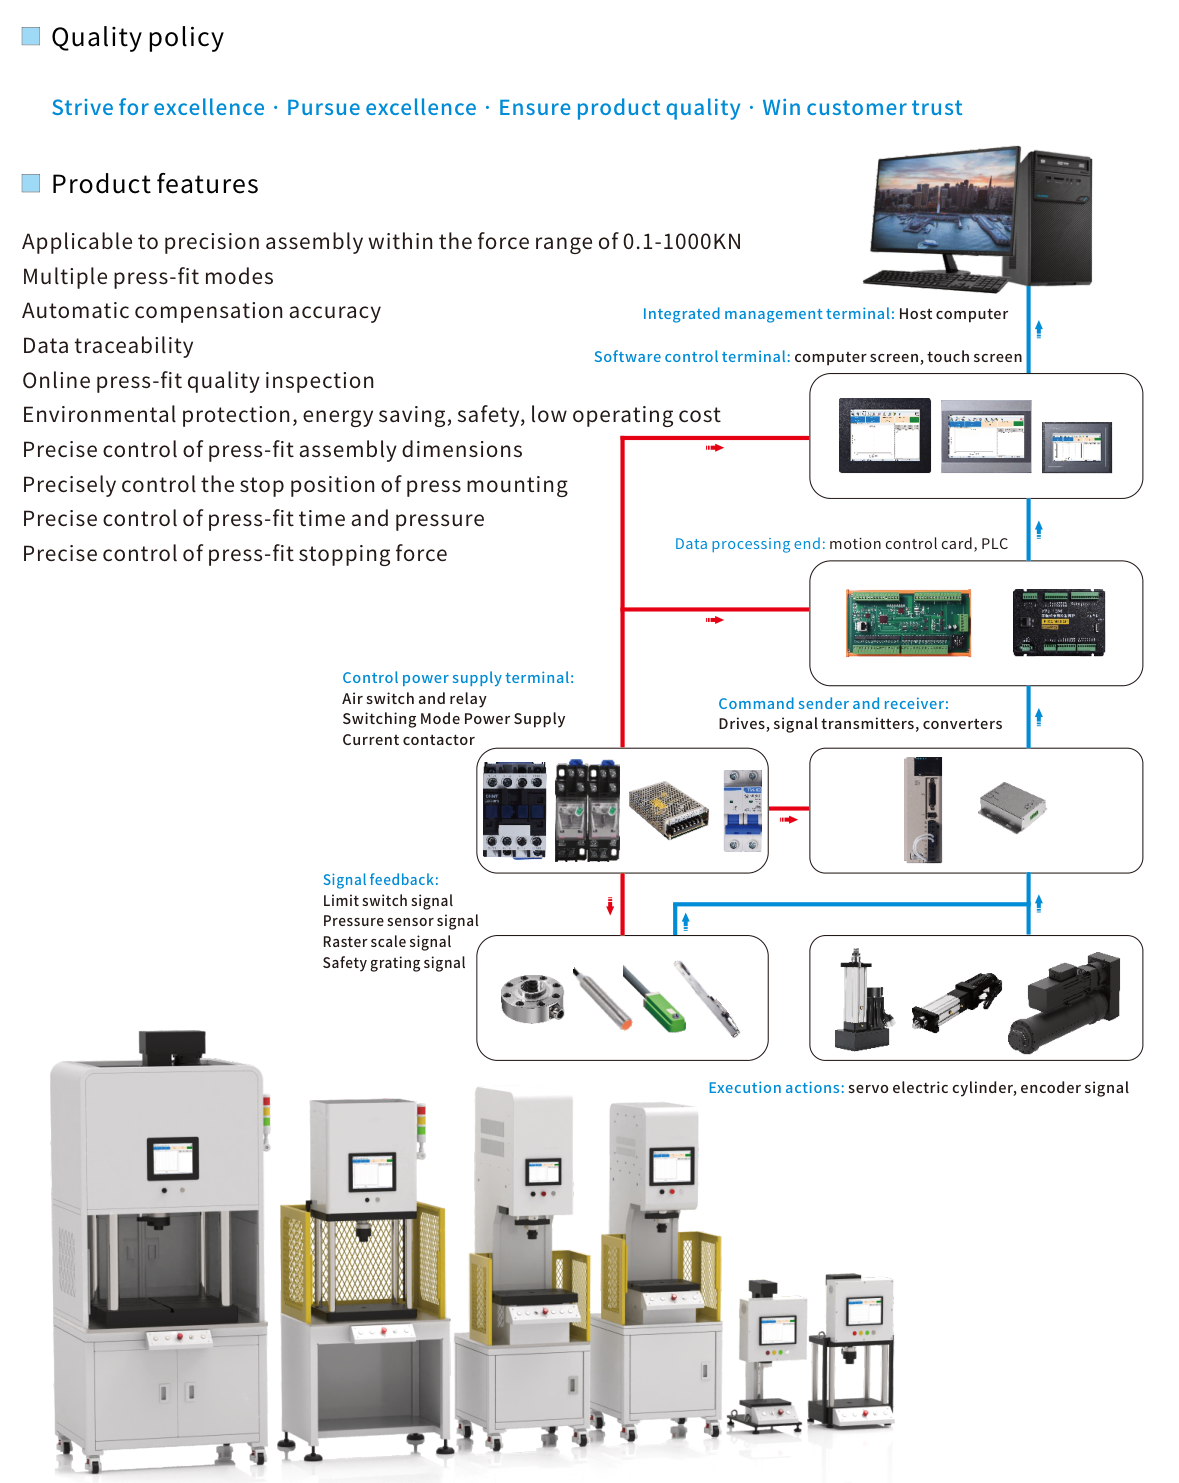
Phù hợp lắp ráp chính xác trong dải lực 0.1-1000KN. Có nhiều chế độ ép lắp; độ chính xác bù tự động; truy xuất dữ liệu; kiểm tra chất lượng ép lắp trực tuyến. Catalog mô tả điều khiển kích thước lắp ráp ép, vị trí dừng, thời gian, áp lực và lực dừng.
Tổng quan hệ thống.
Hình minh họa từ nguồn
Kiến trúc điều khiển
Catalog cơ cấu chấp hành 2024, trang 76
Thiết bị quản lý tích hợp: máy tính chủ. Thiết bị điều khiển phần mềm: màn hình máy tính hoặc màn hình cảm ứng. Bộ xử lý dữ liệu: thẻ điều khiển chuyển động hoặc PLC. Bộ gửi/nhận lệnh: bộ truyền động, bộ phát và bộ chuyển đổi tín hiệu. Thực hiện chuyển động: xi lanh điện servo và tín hiệu bộ mã hóa.
Đầu nguồn điều khiển gồm aptomat không khí, rơ-le, nguồn chuyển mạch và công tắc tơ dòng điện. Tín hiệu phản hồi gồm công tắc hành trình, cảm biến áp lực, thước quang và màn chắn quang an toàn.
Chức năng và tổng quan hệ thống
Catalog cơ cấu chấp hành 2024, trang 77
Hệ thống hiển thị vị trí và áp lực khi ép, so sánh với thông số đã đặt và hiển thị đường cong dịch chuyển/lực ép. Chế độ ép gồm vị trí, áp lực hoặc thủ công. Có thể phóng to/thu nhỏ đường cong, đặt điều kiện cho từng giai đoạn và xem dữ liệu lịch sử.
Các ô tổng quan của nguồn ghi: áp suất tối đa 100000KG; phạm vi chuyển động 0-500MM; tốc độ đi xuống 100MM/S; tốc độ ép 0-50MM/S; tốc độ đi lên 150MM/S; độ chính xác định vị lặp lại ±0.01MM; độ chính xác áp suất Dải * 0.5%; điện áp làm việc 220V/380V; độ chính xác thu nhận tín hiệu tương tự 16bit; lộ trình sản phẩm ép 9 nhóm/kết hợp bất kỳ; thời gian giữ áp suất 119S; ô đánh giá đường cong 4 nhóm/vị trí+áp suất.
Hình tổng quan hệ thống.
Hình minh họa từ nguồn
Ví dụ quy trình
Catalog cơ cấu chấp hành 2024, trang 77
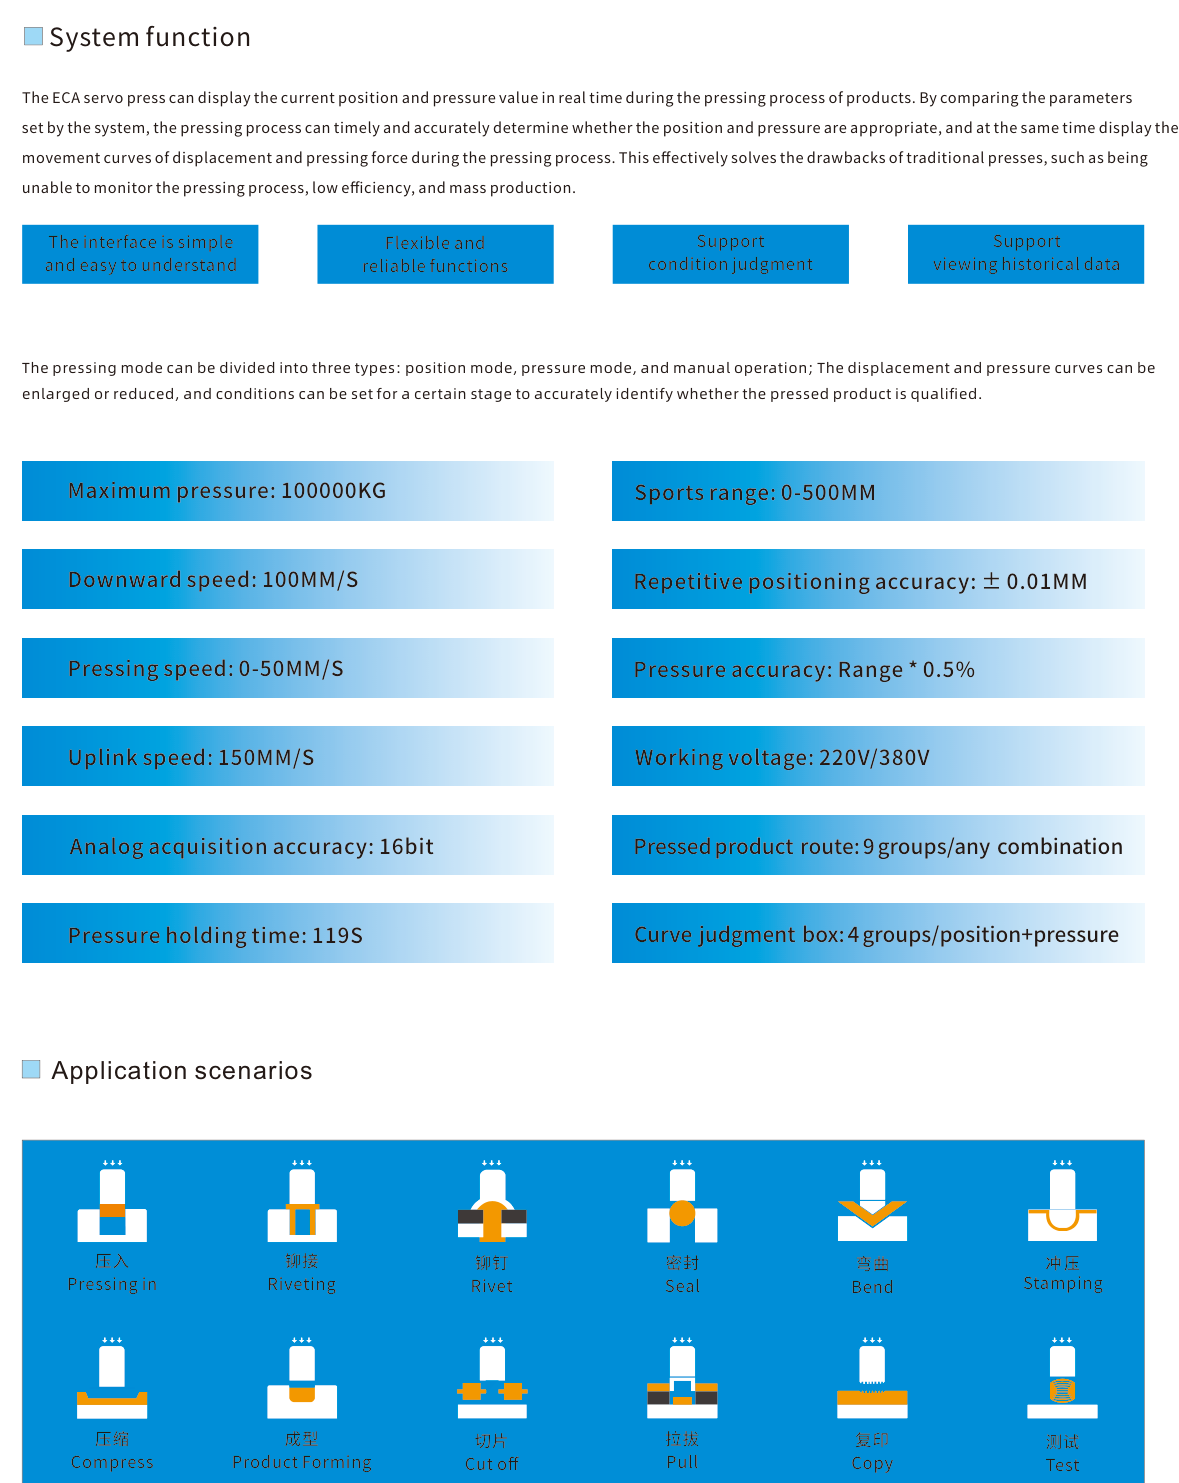
Catalog minh họa ép vào, tán, đinh tán, làm kín, uốn, dập, nén, tạo hình, cắt đứt, kéo, sao chép và thử nghiệm.
Màn hình chính và giám sát bên ngoài
Catalog cơ cấu chấp hành 2024, trang 78
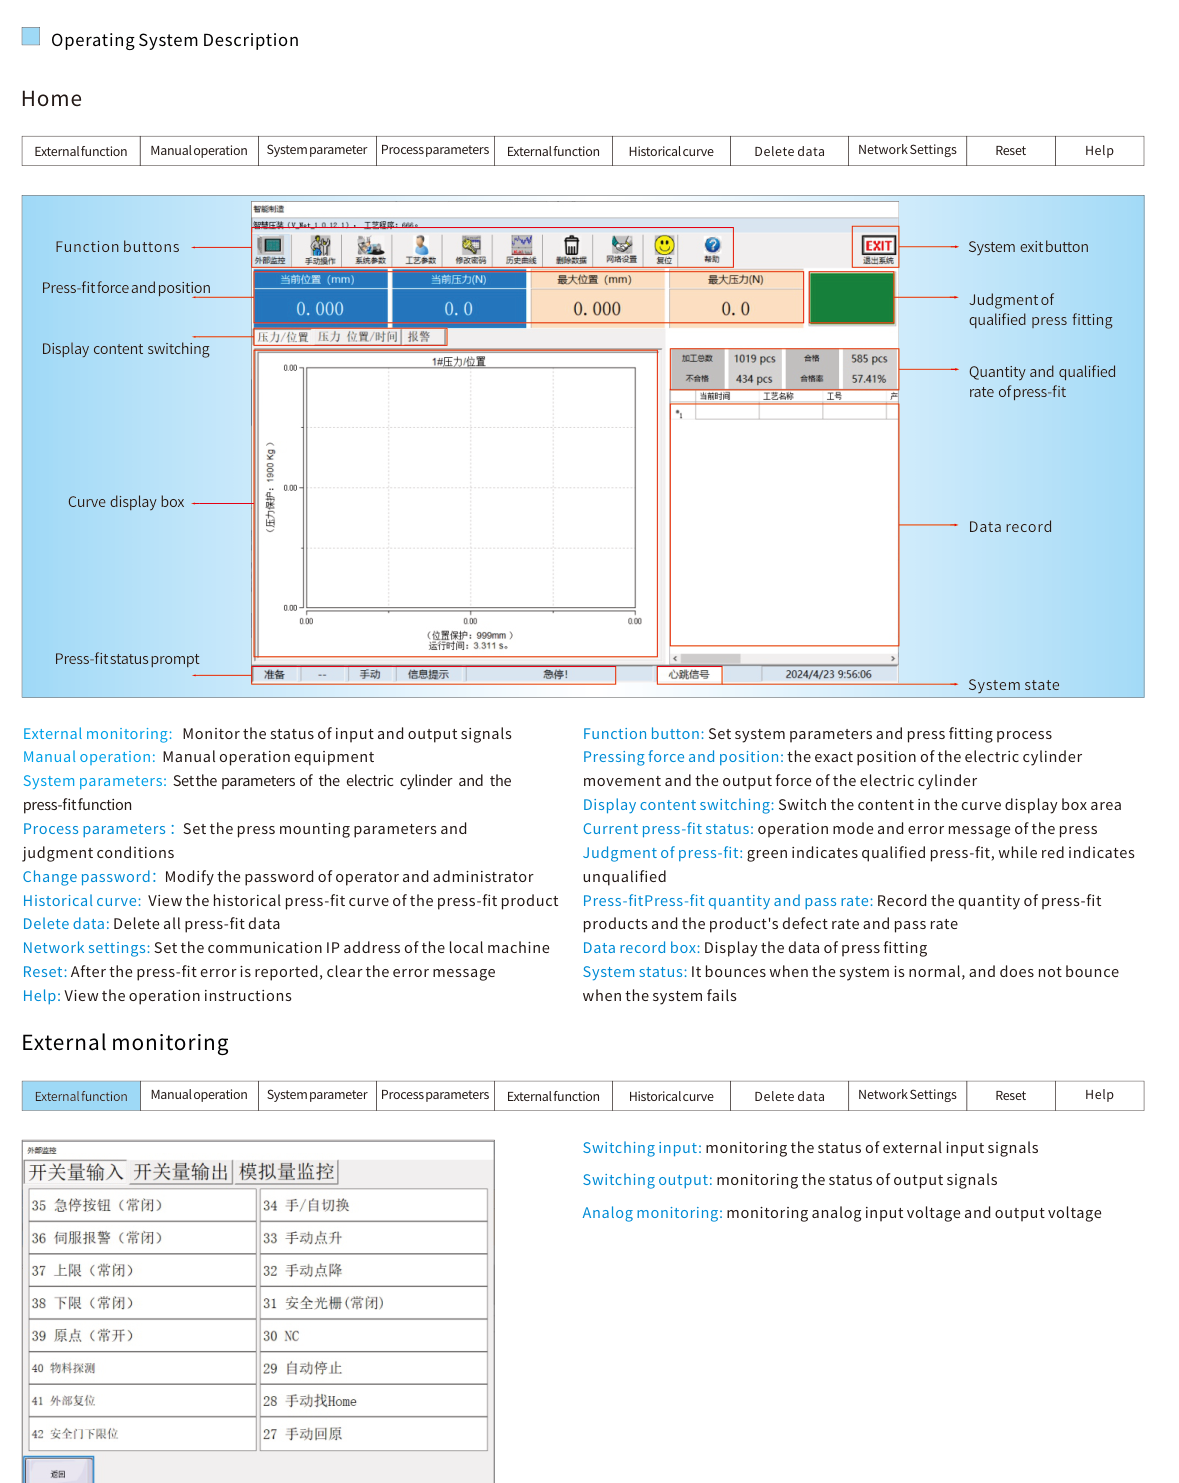
Màn hình chính chỉ ra các nút chức năng, lực và vị trí ép lắp, chuyển nội dung hiển thị, khung đường cong, thông báo trạng thái ép, thoát hệ thống, đánh giá ép lắp, số lượng và tỷ lệ đạt, bản ghi dữ liệu và trạng thái hệ thống.
Giám sát bên ngoài hiển thị trạng thái tín hiệu vào/ra, gồm tín hiệu chuyển mạch vào, chuyển mạch ra và điện áp đầu vào tương tự. Vận hành thủ công điều khiển thiết bị bằng tay. Thông số hệ thống thiết lập xi lanh điện và chức năng máy ép. Thông số quy trình thiết lập ép lắp và điều kiện đánh giá. Các chức năng khác gồm đổi mật khẩu người vận hành/quản trị, đường cong lịch sử, xóa dữ liệu ép lắp, địa chỉ IP liên lạc của máy, xóa thông báo sau lỗi và trợ giúp vận hành.
Chuyển nội dung hiển thị thay đổi vùng đường cong. Bộ đếm số lượng/tỷ lệ đạt ép lắp và bản ghi dữ liệu lưu quá trình; trạng thái hệ thống báo hệ thống có bình thường hay không.
Hình minh họa từ nguồn
Vận hành thủ công và cài đặt hệ thống
Catalog cơ cấu chấp hành 2024, trang 79
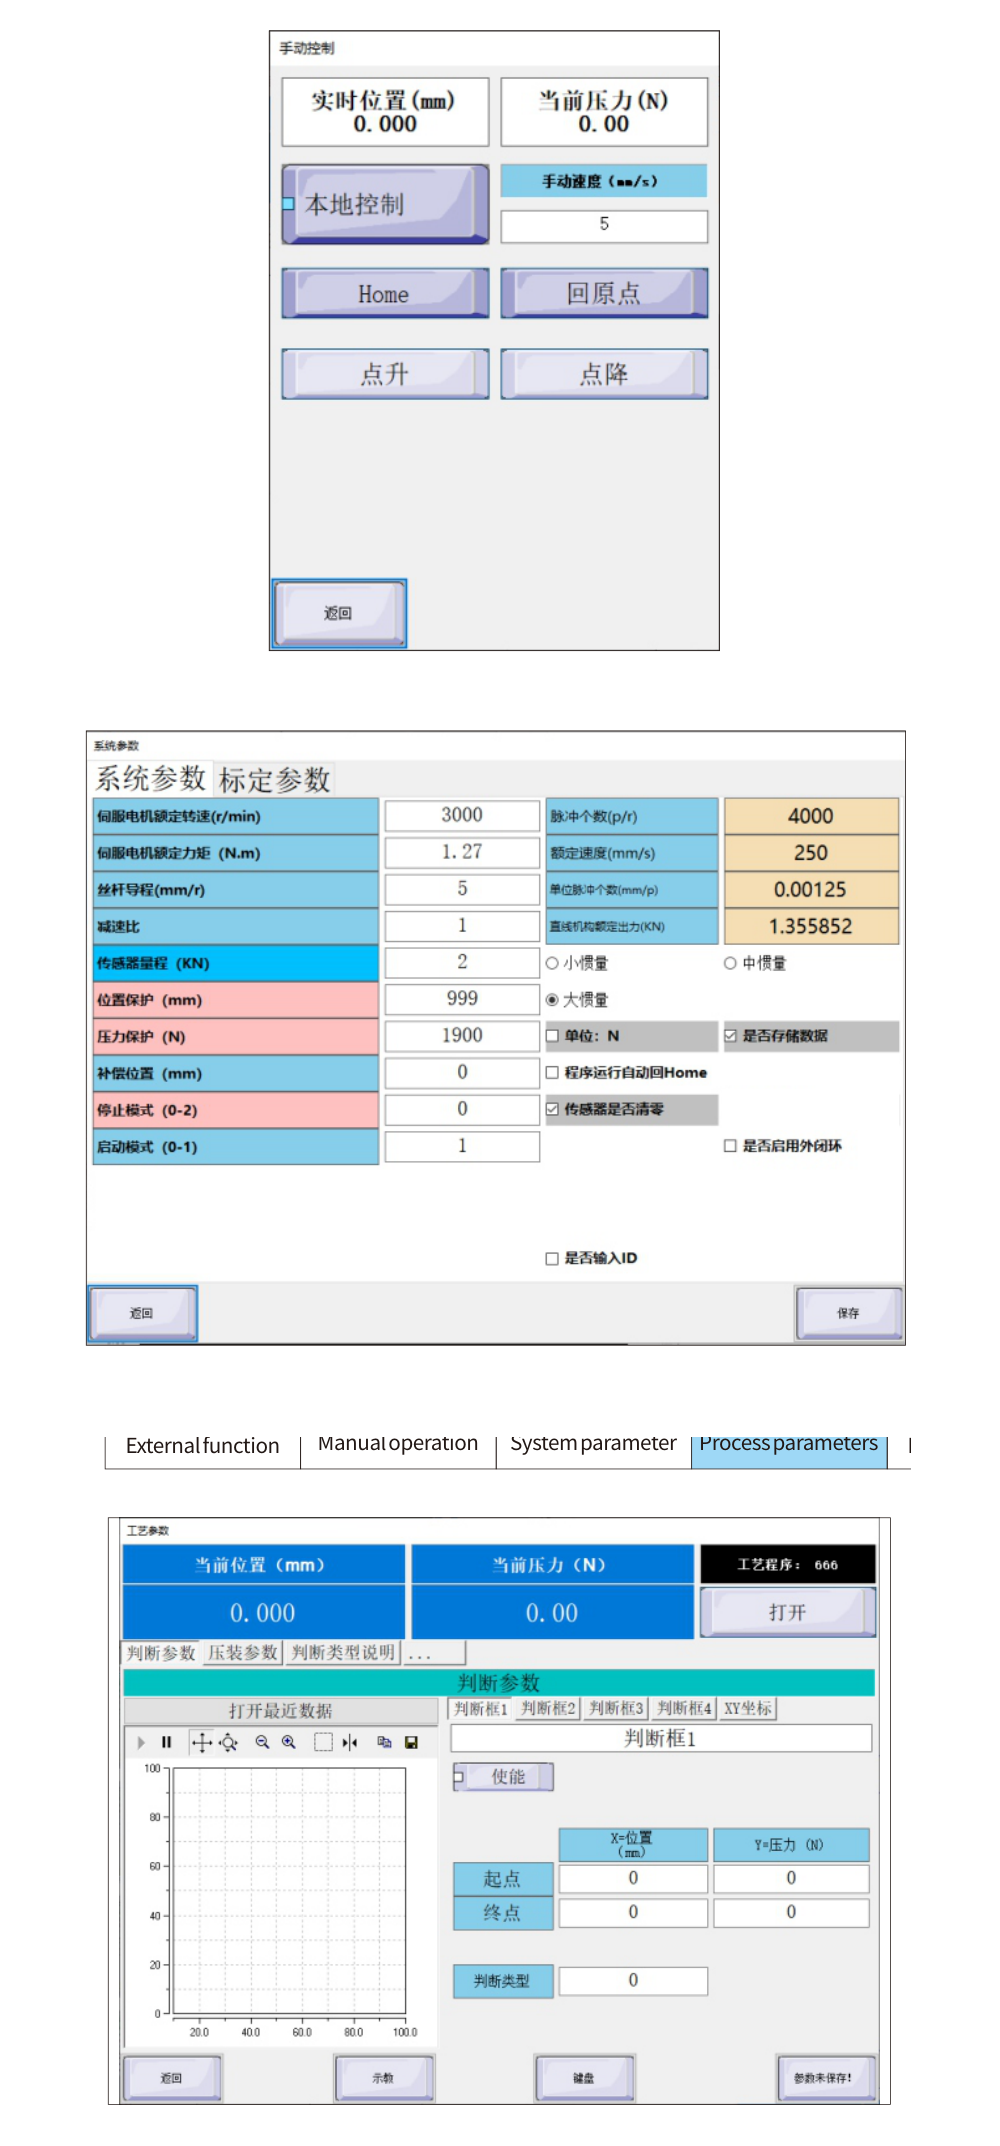
Điều khiển thủ công cần điều khiển tại chỗ và chọn chế độ bằng công tắc cơ khí tự động/thủ công bên ngoài. Giao diện nguồn có chức năng về gốc và đặt lại điểm không áp lực. Đoạn catalog không nêu trạng thái liên động dừng khẩn cấp khi về gốc. Chức năng về gốc dùng vị trí gốc đã đặt trong thông số quy trình.
Thông số hệ thống được đặt tại nhà máy. Nguồn mô tả điều chỉnh quán tính khi giữ áp lực; vị trí bù cho khoảng cách thử; chế độ dừng (ép toàn quá trình, dừng khi lỗi hoặc về gốc sau lỗi); khởi động một hoặc hai nút; chuyển đơn vị KG/N; lưu dữ liệu; đặt lại cảm biến sau về gốc; hiệu chỉnh thước dịch chuyển vòng kín ngoài và truyền thông nối tiếp với máy tính cấp trên.
Hình minh họa từ nguồn
Tham khảo thông số quy trình
Catalog cơ cấu chấp hành 2024, trang 79
Chức năng mở chọn tệp thông số quy trình đã lưu. Thông số đánh giá bổ sung điều kiện ép lắp, bật bằng ô chọn; có thể đặt tối đa bốn bộ điều kiện áp lực và vị trí. Tọa độ XY xác định vị trí bắt đầu và kết thúc của hai tọa độ.
Các kiểu đánh giá gồm: 0 vị trí tối đa, 1 áp lực tối đa, 2 áp lực tối thiểu, 3 nằm trong và 4 đi qua. Thông số ép lắp gồm vị trí gốc, tốc độ trở về và chế độ ép lắp. Chế độ có thể kết hợp vị trí tuyệt đối, vị trí tương đối hoặc chín đoạn. Vị trí tuyệt đối là vị trí trong hành trình xi lanh điện; chế độ áp lực giới hạn áp lực trong dải cho phép. Dạy thao tác chuyển sang vận hành thủ công. Mô tả kiểu đánh giá quy định hướng đường cong đi qua khung đánh giá.
Ví dụ kích thước lắp ráp và vị trí dừng
Catalog cơ cấu chấp hành 2024, trang 80
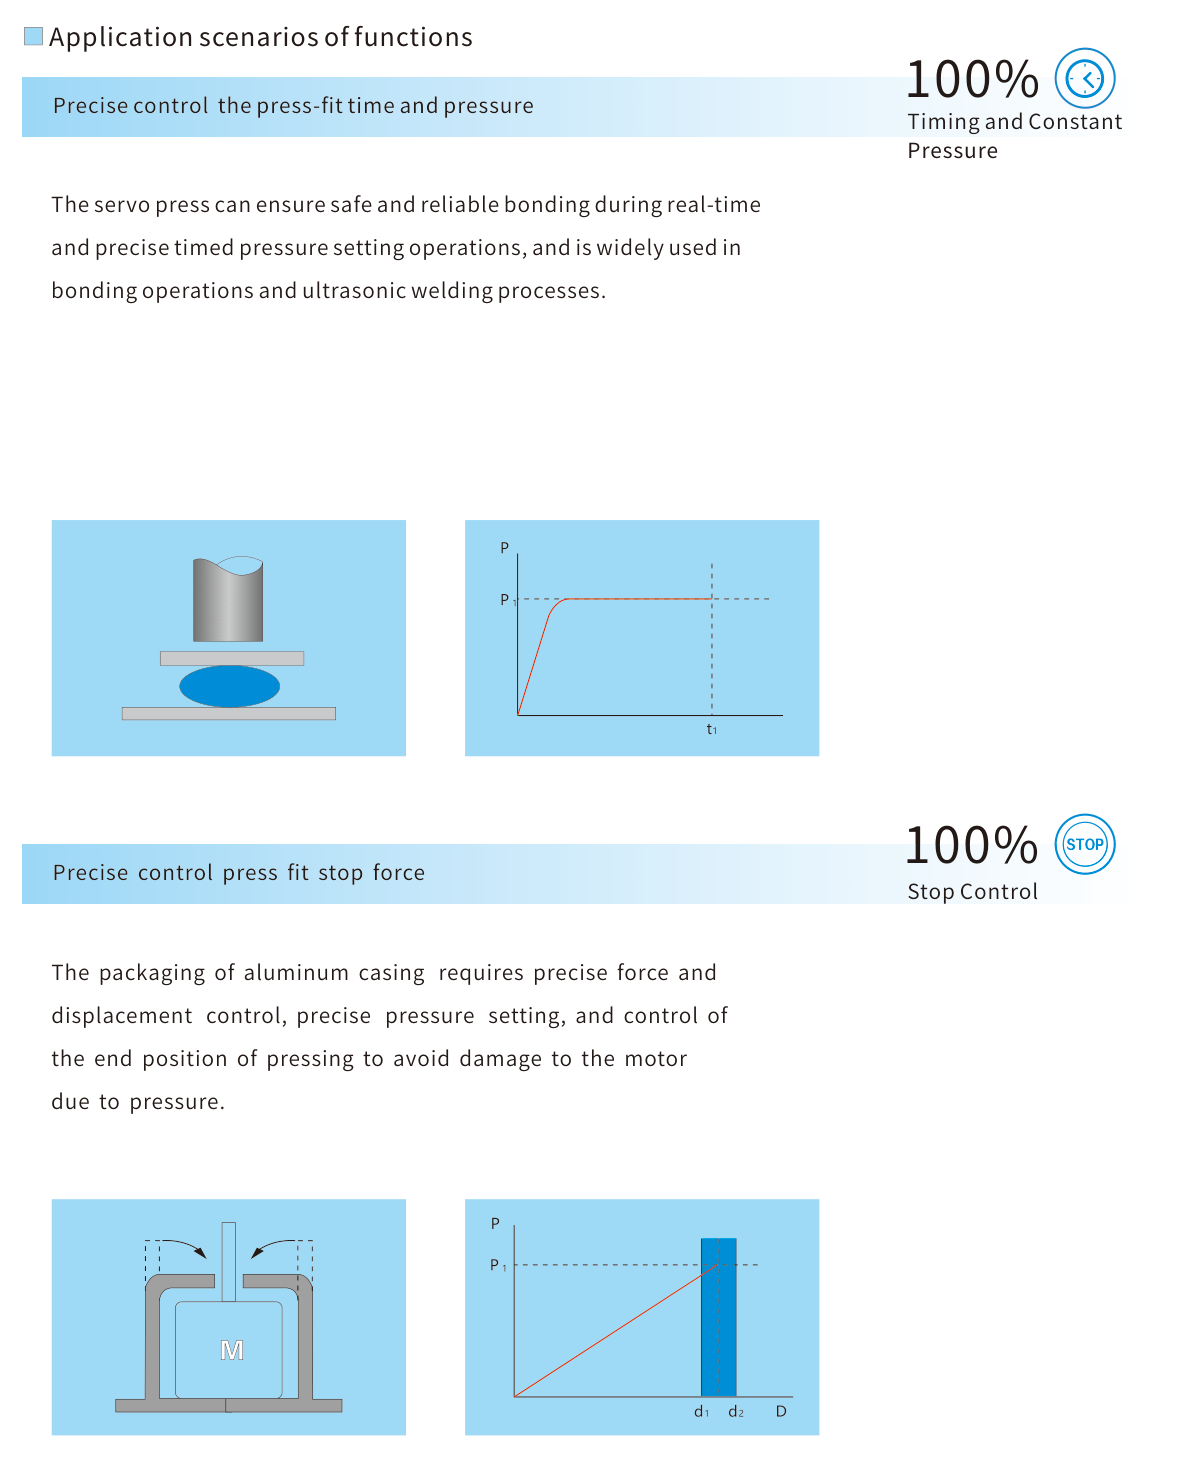
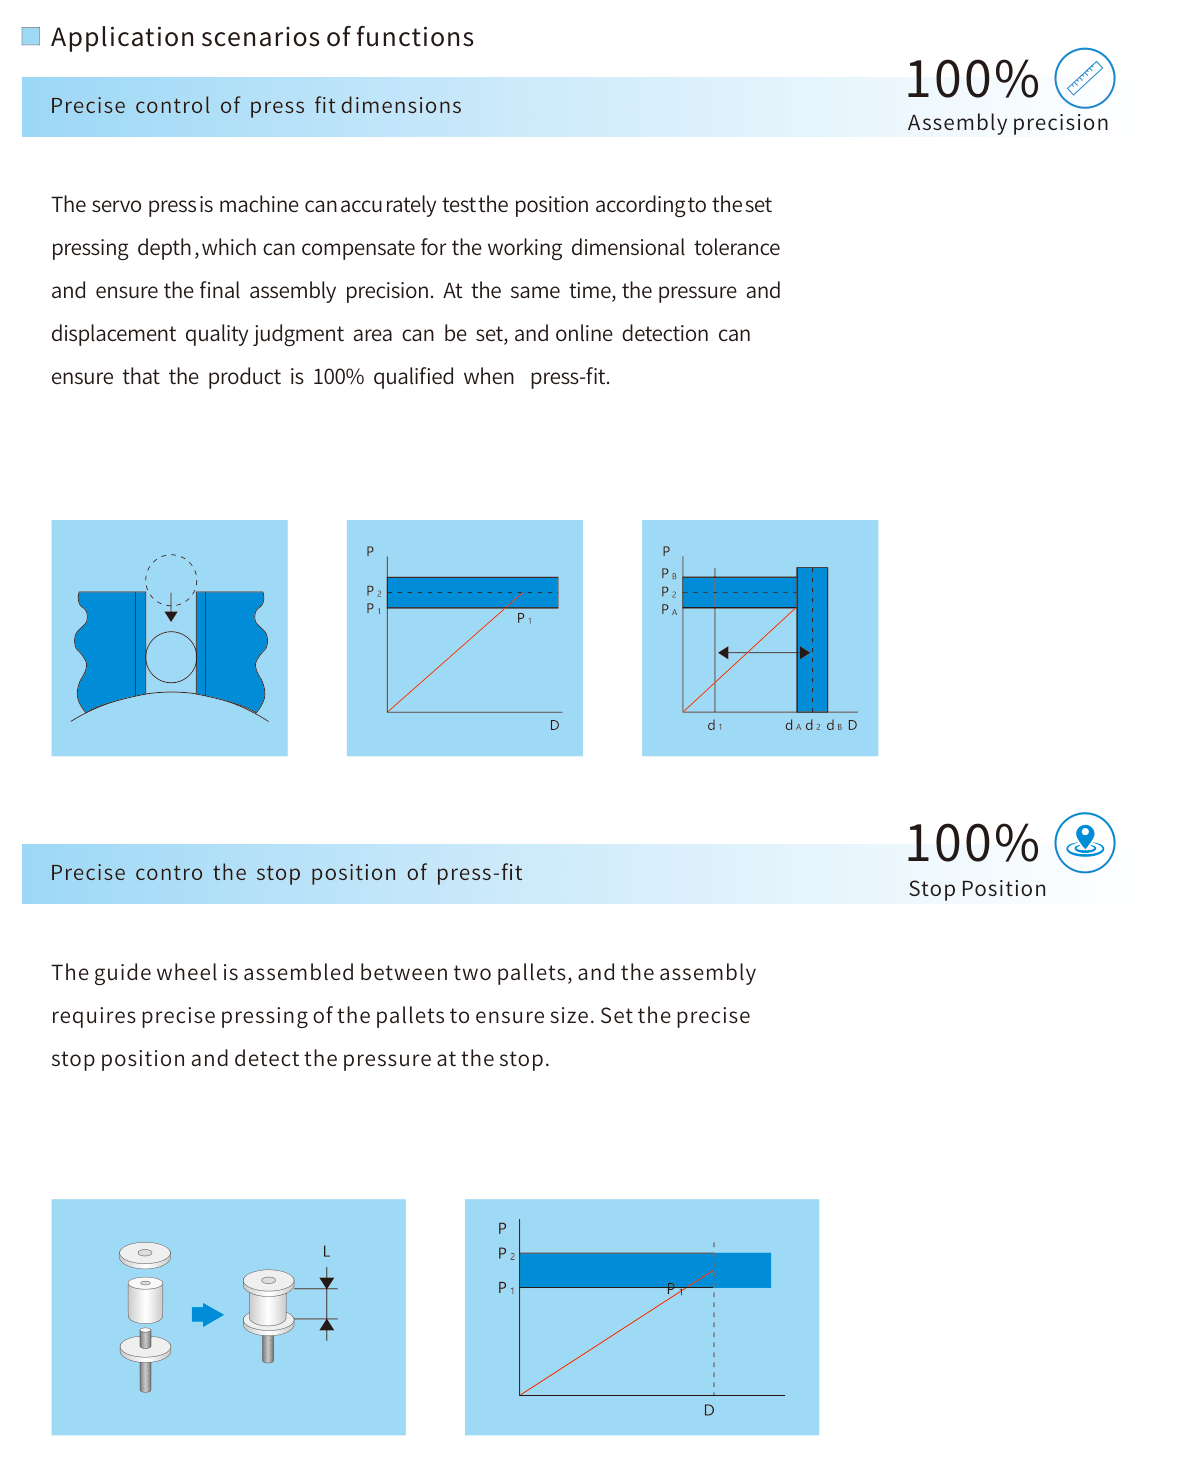
Ví dụ điều khiển kích thước dùng độ sâu ép, bù kích thước và vùng đánh giá áp lực/dịch chuyển để đánh giá cụm ép lắp. Ví dụ vị trí dừng có bánh dẫn hướng lắp giữa hai pallet; vị trí dừng ép và áp lực tại điểm dừng được đặt cho thao tác đó.
Hình minh họa từ nguồn
Ví dụ thời gian, áp lực và lực dừng
Catalog cơ cấu chấp hành 2024, trang 81
Ví dụ thời gian/áp lực mô tả kiểm soát thời gian và áp lực trong dán và hàn siêu âm. Ví dụ lực dừng mô tả đóng gói vỏ nhôm với điều khiển lực, dịch chuyển, áp lực và vị trí cuối để tránh hư hỏng do áp lực.
Hình minh họa từ nguồn